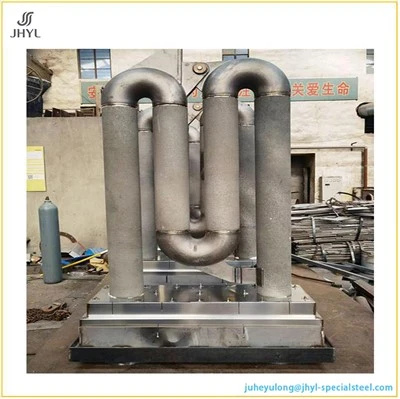
Baja Tuang Tahan Panas Austenitik
Keranjang Perlakuan Panas Baja Tahan Panas Cor
1,4848 · HK40 · Cr25Ni20 · 1,4849 · 2,4879
Konstruksi cor satu-bagian. Tidak ada pengelasan yang gagal. Dibangun untuk bertahan dari siklus yang menghancurkan keranjang buatan.
- 1.4848/HK40
- Cr25Ni20
- 1.4849
- 2.4879
- 310S
|
1100 derajat Layanan Berkelanjutan Maks |
500–2000kg Kapasitas Beban |
3–5× Keranjang Hidup vs. Keranjang Dilas |
Kimia Terverifikasi Spektrometer UT/PT pada Ruas Kritis MTC dengan Setiap Pengiriman Balasan Dalam 24 Jam
Mengapa Keranjang Perlakuan Panas Gagal Dini
Dalam-layanan tungku suhu tinggi, keranjang terkena siklus termal, atmosfer karburasi, dan beban mekanis - secara bersamaan. Modus kegagalannya dapat diprediksi, begitu pula solusinya.
Kegagalan Sambungan Las
Keranjang yang dilas gagal pada garis las. Dalam pemanasan berulang melebihi 1000 derajat dan pendinginan cepat, zona yang terkena las dan panas akan memusatkan tegangan termal dan menjadi tempat timbulnya retakan pertama. Struktur cor satu-bagian menghilangkan titik kegagalan ini sepenuhnya.
Distorsi Merayap
Di bawah beban berkelanjutan pada suhu tinggi, komponen paduan semakin melorot dan berubah bentuk. Ini adalah penyebab paling umum kegagalan keranjang pada kondisi karburasi. Paduan cor karbon tinggi-memiliki ketahanan mulur yang jauh lebih baik dibandingkan paduan karbon tempa atau karbon rendah-.
Karburisasi & Debu Logam
Dalam atmosfer karburasi, karbon menembus permukaan paduan, menggerus material dan akhirnya menyebabkan pengelupasan dan retakan. Paduan-silikon tinggi seperti 1,4848 dan 1,4849 dirancang khusus untuk menahan penetrasi karbon.
Pemilihan Kelas Paduan
Lima nilai standar, ditambah kimia khusus. Pilihan yang tepat bergantung pada suhu puncak, atmosfer, beban, dan frekuensi siklus termal.
| Nilai | Kimia Khas (C/Cr/Ni/Si) | Suhu Berkelanjutan Maks. | Terbaik Untuk |
|---|---|---|---|
| 1.4848/HK40 | C 0,35–0,45%, Cr 24–27%, Ni 19–22%, Si 1,5–2,5% | 1100 derajat | Karburasi, pendinginan, perlakuan panas umum, beban berat |
| Cr25Ni20 | C 0,30–0,50%, Cr 23–27%, Ni 19–22%, Si Kurang dari atau sama dengan 1,75% | 1050–1100 derajat | Baki dasar-tujuan umum, anil, rak |
| 1.4849 | C 0,30–0,50%, Cr 24–26%, Ni 11–14%, Si 1,0–2,5% | 1100–1150 derajat | Beban berat, siklus panjang, karburasi agresif, kejutan termal |
| 2.4879 | Ni-basis dengan penambahan Cr, Si | 1200 derajat | Tungku vakum, pelepasan gas rendah, pematrian vakum |
| 310S | C Kurang dari atau sama dengan 0,08%, Cr 24–26%, Ni 19–22% | 950 derajat | Karburasi umum, beban sedang,-hemat anggaran |
Kiat pemilihan:Jika tungku Anda beroperasi pada suhu di atas 950 derajat, membawa beban lebih dari 300 kg, atau beroperasi dalam siklus berkelanjutan dengan kejutan termal yang sering terjadi, keranjang cor hampir selalu merupakan pilihan yang lebih baik dibandingkan keranjang yang dilas atau keranjang kawat. Biaya awal yang lebih tinggi diimbangi dengan masa pakai 3–5× lebih lama dan biaya per siklus yang lebih rendah.
Pengecoran vs. Pengelasan: Mengapa-Konstruksi Satu Bagian Penting
Metode produksi menentukan di mana keranjang akan gagal - dan seberapa cepat.
Direkomendasikan
Satu-Keranjang Pemain
- Tidak ada sambungan las- menghilangkan titik kegagalan #1 pada perlengkapan tungku
- umur 3–5× lebih lamadalam kondisi siklus termal yang identik pada 1050 derajat
- Kapasitas beban lebih tinggi- 7–10% lebih banyak daripada desain-bingkai yang dilas karena penampang dinding yang lebih tipis-penampang
- Ketahanan mulur yang lebih baikPaduan cor karbon - tinggi-tahan terhadap kendur pada beban berkelanjutan
- Transmisi presisi ke CT8–CT10- dimensi yang konsisten untuk sistem pemuatan otomatis
- Struktur kontinu tunggalmendistribusikan tekanan termal dengan lancar
Alternatif
Keranjang Dilas / Fabrikasi
- Biaya awal yang lebih rendah- cocok untuk aplikasi tugas ringan dan bersuhu sedang
- Zona las rentanterhadap kelelahan termal dan retak akibat siklus berulang
- Kapasitas beban terbatas- beban terkonsentrasi dapat menyebabkan deformasi lokal
- Penggantian lebih sering- retakan las menyebar lebih cepat pada suhu tinggi
- Perbaikan lapangan lebih mudah- ulang-las sambungan yang retak atau ganti bagian
- Lebih baik untuk jumlah kecil- tanpa biaya pola, waktu pengerjaan lebih cepat.
Dari Menggambar hingga Keranjang Selesai
Lima langkah terkendali. Setiap langkah memiliki titik pemeriksaan sebelum langkah berikutnya dimulai.
Pola & Cetakan
Pola kayu atau logam dibuat sesuai gambar atau model tungku Anda. Pemadatan pasir terkontrol untuk menghindari pergeseran cetakan dan penyimpangan dimensi.
01
Mencair & Menuangkan
Tungku induksi-frekuensi sedang. Kimia diverifikasi dengan spektrometer sebelum disadap. Suhu penuangan dicatat per panas.
02
Solusi Pengobatan
Dipanaskan hingga 1140–1160 derajat untuk austenitisasi seragam, lalu didinginkan dengan cepat. Hal ini menghilangkan tegangan sisa pengecoran dan memaksimalkan-ketahanan mulur suhu tinggi.
03
Pemesinan & Penyelesaian
Permukaan perkawinan yang kritis, lug pengangkat, dan titik pemasangan dikerjakan sesuai toleransi gambar. Peledakan pasir opsional atau lapisan anti-oksidasi.
04
Inspeksi & Pengiriman
UT atau PT pada bagian kritis, laporan dimensi, MTC diterbitkan. Sertifikat dikirimkan bersama setiap keranjang.
05
Kompatibilitas Tungku
Jenis tungku yang berbeda menentukan jalur panas dan kimia atmosfer yang berbeda. Kami mencocokkan desain dengan tungku Anda, bukan sebaliknya.
Tungku Karburasi
Paduan-silikon tinggi tahan terhadap penetrasi karbon. Desain anti-karburisasi untuk zona atmosfer kaya.
Tungku Vakum
Pelepasan gas yang rendah,-permukaan yang tidak terkontaminasi. 2.4879 atau paduan Inconel untuk pematrian dan pengerasan vakum.
Tungku Lubang / Sumur
Stabilitas beban vertikal, geometri dalam. Dukungan bawah datar-yang kaku untuk tumpukan muatan berat.
Tungku Perapian Rol
Pelari bawah yang halus, alas datar untuk pelacakan yang stabil. Jarak pelari yang disesuaikan dengan roller pitch Anda.
Permintaan Penawaran
| MOQ | 2 buah (perintah percobaan bisa dinegosiasikan) |
| Kustomisasi | Dicetak ke gambar/sampel/model tungku |
| Waktu Pimpin | 25–50 hari kerja |
| Kemasan | Kotak kayu lapis, kemasan layak laut |
| Pengiriman | Laut / Udara / Ekspres - FOB, CIF, DDP tersedia |
| Ketentuan Pembayaran | T/T, L/C - dapat dinegosiasikan untuk pesanan berulang |
| Jaminan | Dijamin terhadap cacat pengecoran dan ketidaksesuaian dimensi |
Pertanyaan yang Sering Diajukan
Apa perbedaan antara keranjang perlakuan panas cor dan las?
-
Keranjang cor diproduksi sebagai struktur-satu bagian tanpa sambungan las. Pengelasan adalah titik kegagalan pertama pada perlengkapan tungku karena pengelasan tersebut memusatkan tekanan termal pada pemanasan dan pendinginan yang berulang-ulang. Keranjang cor presisi dapat bertahan 3–5 kali lebih lama dibandingkan keranjang fabrikasi yang dilas dalam kondisi siklus termal yang sama pada 1050 derajat.
Kelas paduan manakah yang harus saya pilih untuk tungku saya?
-
Tingkatan yang tepat bergantung pada suhu puncak, atmosfer, dan beban. 1.4848 (HK40) adalah pekerja keras untuk karburasi dan perlakuan panas umum hingga 1100 derajat . 1.4849 menawarkan ketahanan oksidasi yang lebih baik untuk pembukaan pintu yang sering dan guncangan termal hingga 1150 derajat . 2.4879 ditentukan untuk tungku vakum yang memerlukan pelepasan gas rendah. 310S adalah pilihan-efektif biaya untuk karburasi umum hingga 950 derajat dengan beban sedang.
Berapa kapasitas beban yang dapat Anda bangun?
-
Keranjang cor standar memiliki kapasitas beban berkisar antara 500 kg hingga 2000 kg, tergantung pada geometri, tingkat paduan, dan jenis tungku. Desain-tugas berat dapat dirancang untuk bobot muatan tertentu. Kami merekomendasikan rasio biaya-terhadap-berat yang menyisakan setidaknya 30% margin keamanan di atas beban maksimum Anda.
Bisakah Anda membuat keranjang agar sesuai dengan perlengkapan tungku saya yang ada?
-
Ya. Kami memproduksi sesuai gambar, sampel, atau model tungku Anda. Kami bekerja dengan merek tungku umum termasuk IPSEN, AICHELIN, AFC, ECM dan BMI. Jika Anda tidak memiliki gambar, kirimkan kepada kami merek dan model tungku ditambah persyaratan beban, dan kami akan mengonfirmasi dimensi sebelum pengecoran.
Pengujian dan dokumentasi apa yang Anda berikan?
-
Setiap panas diuji komposisi kimianya dengan spektrometer. Kami melakukan inspeksi visual 100%, pemeriksaan dimensi, dan UT atau PT pada bagian kritis. Sertifikat Uji Material (MTC) diterbitkan pada setiap pengiriman. Inspeksi-pihak ketiga dipersilakan.
Tag populer: keranjang perlakuan panas baja tahan panas cor, Cina produsen keranjang perlakuan panas baja tahan panas, pemasok, pabrik, bagian-bagian boiler, Bahagian dandang, bagian pengecoran baja tahan panas, Rangka Tungku Proses Annealing Cor Terintegrasi, Bagian dalam boiler, Bagian boiler